

 中文简体
Industrie nieuws
Thuis / Nieuws / Industrie nieuws / Belgian Waffles Food: inkoopgids voor commerciële kopers van wafelijzers


Oct 05, 2026
Het ontbijtinkoopteam van een hotelgroep stuurde ooit een verzoek dat bijna komisch kort was: 800 eenheden, 220–240 V, roosters diep genoeg voor een scheut van 120 g beslag, levering binnen drie weken. Geen recept bijgevoegd. Geen meelspecificatie. Dat team begreep iets dat starters meestal op de harde manier leren: bij de commerciële productie van Belgische wafels stelt de machine de grenzen aan de kwaliteit lang voordat het recept dat doet. Een ondiep rooster maakt van een Belgische wafel een pannenkoek met een patroon erin geperst. Een langzaam verwarmingselement verandert een knapperige schaal in een gestoomde kern. Een scharnier dat een halve millimeter uit de pas loopt, produceert één bleke kant en één verschroeide kant, batch na batch, en geen enkele receptaanpassing kan dit oplossen.
Deze gids is geschreven voor de mensen die daadwerkelijk de aankoop ondertekenen: merkeigenaren, importeurs, kanaalkopers, productmanagers en private-labelteams. Het behandelt wat het Belgische wafelvoedsel werkelijk van de hardware vraagt, hoe de machines van binnen zijn gebouwd, welke specificaties je moet meten in de werkplaats van een leverancier en waar de stille kosten schuilgaan. Victor Electric Appliance Technology Co., Ltd. (Ningbo Victor Electrical Technology Co., Ltd.) ontwikkelt en produceert wafelijzers sinds 2021 als onderdeel van een bredere lijn keukenapparatuur die ook koffiezetapparaten, rookloze grillpannen voor binnenshuis en steamers omvat. De onderstaande voorbeelden zijn dus afkomstig van ervaring op de productievloer en niet van cataloguskopieën.
Als u slechts tijd heeft om één ding op een monstermachine te controleren, controleer dan het raster. Een Belgisch wafelrooster is doorgaans 16 mm tot 18 mm diep, ongeveer het dubbele van de diepte van een standaard Amerikaans wafelrooster van 8 mm tot 10 mm. Dat verschil is niet decoratief. Door het extra volume kan een beslag van 90 g tot 130 g naar boven uitzetten zonder dat de rand overloopt, ontstaat er een grotere zak die de stoom lang genoeg vasthoudt om de interne structuur te fixeren, en houdt het buitenoppervlak lang genoeg contact met de hete plaat om een droge, knapperige schaal te vormen terwijl de kruimel open blijft. Wanneer een merk een 'Belgische' wafel probeert te verkopen die op een ondiep bord is gemaakt, is het resultaat een dichte, vla-achtige schijf met een ondiepe afdruk, en het aantal herhalingsaankopen binnen één seizoen lijdt eronder.
Rasterdiepte alleen is niet voldoende. Drie andere variabelen bepalen of de machine gedurende een dienst de kwaliteit kan behouden:
Kopers vragen vaak om ‘een Belgisch wafelijzer’ zonder te beseffen dat de twee klassieke Belgische stijlen een verschillende plaatgeometrie, ander temperatuurgedrag en een andere verpakking vereisen. Brusselse stijl is de lichtere, rechthoekige wafel met diepe zakken, meestal geserveerd met poedersuiker, slagroom, aardbeien of chocoladesaus, en gegeten met mes en vork. De Luikse stijl is dichter, zoeter en onregelmatig van vorm, gemaakt van een brioche-achtig deeg bezaaid met parelsuiker dat karamelliseert tegen het bord en een licht knapperige, taaie buitenkant creëert; Het wordt normaal gesproken uit de hand gegeten zonder toppings.
| Kenmerk | Brusselse stijl | Luikse stijl | Standaard Amerikaanse wafel |
|---|---|---|---|
| Typische rasterdiepte | 16–18 mm | 13–16 mm, vaak rond of ovaal | 8–10 mm |
| Basis mengsel | Gist- of opgeklopt eierbeslag | Deeg met parelsuiker | Chemisch gerezen beslag |
| Zoetheid | Licht; zoetheid komt van toppings | Hoog; suiker zit in het deeg | Gemiddeld tot hoog |
| Hoe het wordt geserveerd | Verguld, met toppings, bestek | In de hand gehouden, vaak verpakt | Vergulde of bevroren detailhandel |
| Gewicht beslag of deeg | 90–130 g per wafel | 80–110 g per wafel | 60–90 g per wafel |
| Belangrijkste hardware-implicatie | Diepe platen, sterke warmteterugwinning, goede afgifte | Bordoppervlak dat suikerkaramelisatie verdraagt en gemakkelijk schoon te maken is | Ondiepe platen, snelle cyclustijden |
De praktische consequentie voor een aankoopbeslissing is eenvoudig. Een Luiks programma heeft een plaatcoating nodig die herhaaldelijk contact met gesmolten suiker kan overleven, en een reinigingsroutine die karamel verwijdert voordat deze verkoolt. Een Brussels programma heeft plaatdiepte en warmteterugwinning nodig, omdat het beslag natter is en de gietmassa groter is. Als u één machine bestelt voor beide stijlen, betekent dit meestal dat u concessies moet doen aan een van beide.
Een wafelijzer is een thermisch systeem met gesloten lus. Twee verwarmingselementen, één in de bovenste plaat en één in de onderste, worden aangestuurd door een thermostaat. Goedkope machines gebruiken een bimetaalthermostaat met een brede dode band; betere machines gebruiken een NTC-thermistor met elektronische bediening, die de plaat binnen ongeveer plus of min 5 °C houdt in plaats van plus of min 15 °C. Het zichtbare resultaat van een brede dode band is een inconsistente bruining: de eerste wafel nadat het klaar-lampje gaat branden is bleek, de volgende is donker en operators beginnen dit te compenseren door op willekeurige momenten het deksel te openen. Voor een gedetailleerd overzicht van de reeks vanaf de koude start tot het gereedsignaal, raadpleeg de technische notitie van de site het werkingsprincipe van een wafelijzer doorbreekt de cyclus stap voor stap.
Bij een machine met vaste platen zit het beslag eenvoudigweg in het onderste rooster en verspreidt het zich onder zijn eigen gewicht. Wanneer het deksel sluit, wordt het beslag vanuit het midden naar buiten geduwd, waardoor de randen vaak dunner en donkerder zijn dan het midden. Draai- en draaimechanismen lossen dit mechanisch op. Door de platen 180 graden te draaien, wordt het beslag door de zwaartekracht gelijkmatig in beide roosters getrokken en ontstaat een symmetrische wafel met een bijpassende bruinkleuring aan de boven- en onderkant. Verticale flip-ontwerpen bereiken hetzelfde resultaat terwijl ze minder ruimte in beslag nemen, wat van belang is in cafés met een beperkt werkoppervlak. Een door een motor aangedreven roterend mechanisme is de meest herhaalbare optie bij service met grote volumes, omdat de operator er niet aan hoeft te denken de machine op het juiste moment te draaien.
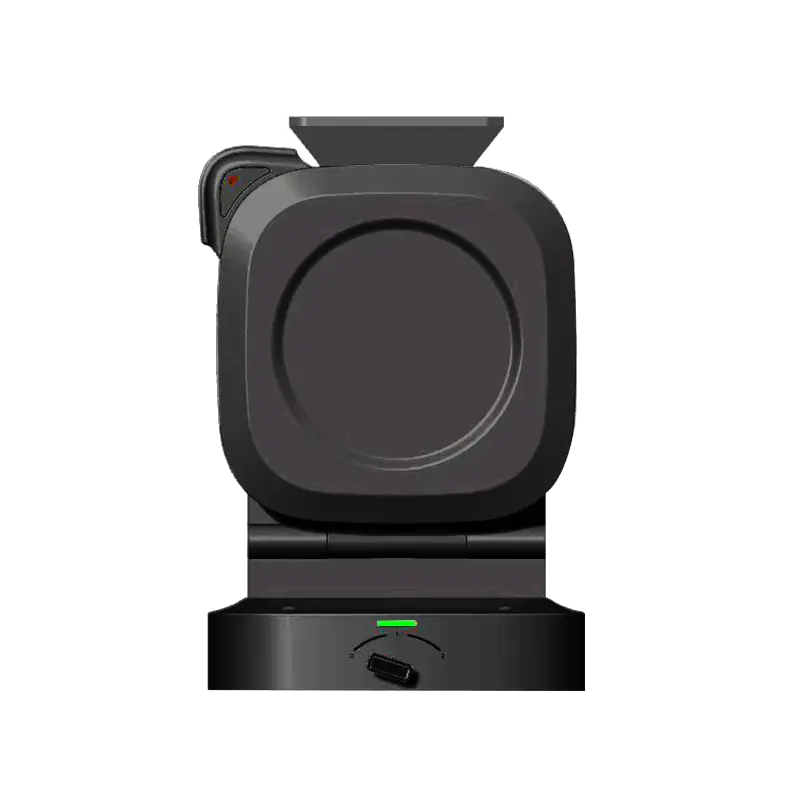 2-zijdig vierkant roterend wafelijzer Eenvoudig uiterlijk, stijlvol en genereus. Verticale voeding, vol en uniform. Randafdichting om overlopen te voorkomen en vloeistoflekkage te voorkomen. Bemiddeling op twee niveaus, automatisering... Bekijk Product →
Machines in deze klasse combineren doorgaans een tweezijdig vierkant roterend geheel met een timer en een gecoate gegoten plaat, en ze zijn het formaat dat het vaakst wordt gekozen voor hotelontbijtlijnen en dessertbalies waar tijdens een haast twee of drie wafels per minuut moeten worden geproduceerd.
Coatings worden doorgaans aangebracht op 20 tot 35 micron in twee of drie lagen. Standaard PTFE-systemen lossen netjes af en kunnen goed omgaan met de typische beslagchemie. Keramische en sol-gel-coatings zijn beter bestand tegen krassen, maar kunnen sneller hun loslaatvermogen verliezen als operators een metalen tang gebruiken. In beide gevallen is de faalwijze hetzelfde: zodra de coating begint te schilferen, blijft het beslag plakken, schraapt de operator harder en wordt de plaat snel afgebroken. Verwijderbare plaatontwerpen veranderen de onderhoudskosten volledig, omdat een versleten plaat kan worden vervangen zonder het apparaat te slopen.
De cyclustijd is het enige cijfer dat bepaalt hoeveel machines een locatie nodig heeft, en varieert veel meer tussen machineklassen dan kopers verwachten. De onderstaande tabel toont typische bakcycli, gemeten vanaf het gieten van koud beslag tot het lossen van een wafel, gebaseerd op een gieten van 110 g Brusselse stijl bij een plaattemperatuur van ongeveer 190 °C. Behandel de waarden als planningsbereiken in plaats van vaste beloften, omdat de hydratatie van het beslag, het suikergehalte en de temperatuur van de startplaat allemaal de uitkomst veranderen.
Uit deze verdeling vallen drie dingen op. Ten eerste is het verschil tussen de snelste en de langzaamste klasse meer dan het dubbele, wat betekent dat voor dezelfde ontbijtvraag twee of vijf machines nodig kunnen zijn, afhankelijk van het geselecteerde formaat. Ten tweede gaat het verschil niet alleen over verwarmingsvermogen; de roterende en flipping-formaten verminderen ook de dode tijd die een operator besteedt aan het wachten tot het deksel op het juiste moment wordt geopend, waardoor de arbeidsefficiëntie en de doorvoer verbetert. Ten derde heeft het herstelinterval tussen de gietbeurten de neiging sneller groter te worden op lichtere machines, zodat een eenheid die er op papier goed uitziet bij de opening van het ontbijt, achterop kan raken tijdens de piek van de gebruiksperiode. Bij het plannen van de capaciteit is het veiliger om de doorvoer van de vierde wafel op rij te modelleren in plaats van de eerste, en om één standby-machine ter plaatse te houden voor locaties die meer dan ongeveer 150 wafels per dag serveren.
Belgische wafels bewegen zich via zeer verschillende commerciële kanalen, en elk kanaal legt zijn eigen apparatuurlogica op. Inzicht in welk kanaal u levert, is de snelste manier om een specificatie te verfijnen.
De industriële productie van bevroren wafels draait op doorlopende tunnelovens in plaats van op scharnierende apparaten. De prioriteiten daar zijn uniforme bakprofielen en snel invriezen, en de aankoop van apparatuur is eerder een installatieproject dan een bestelling van apparaten. Dit segment overlapt zelden met de tafelmodelmachines die hier worden besproken, maar het is de moeite waard om dit duidelijk te vermelden, zodat kopers de twee toeleveringsketens niet met elkaar verwarren.
Een ontbijtstation in een hotel heeft machines nodig die bestand zijn tegen dagelijks gebruik door wisselend personeel met minimale training. Dat betekent duidelijke gereedheidsindicatoren, getimede bakcycli, platen die betrouwbaar loslaten en een ontwerp dat snel kan worden afgeveegd. Het volume is gematigd maar continu, dus een roterende machine met sterke warmteterugwinning is meestal de betere keuze dan een snelle machine die in temperatuur schommelt.
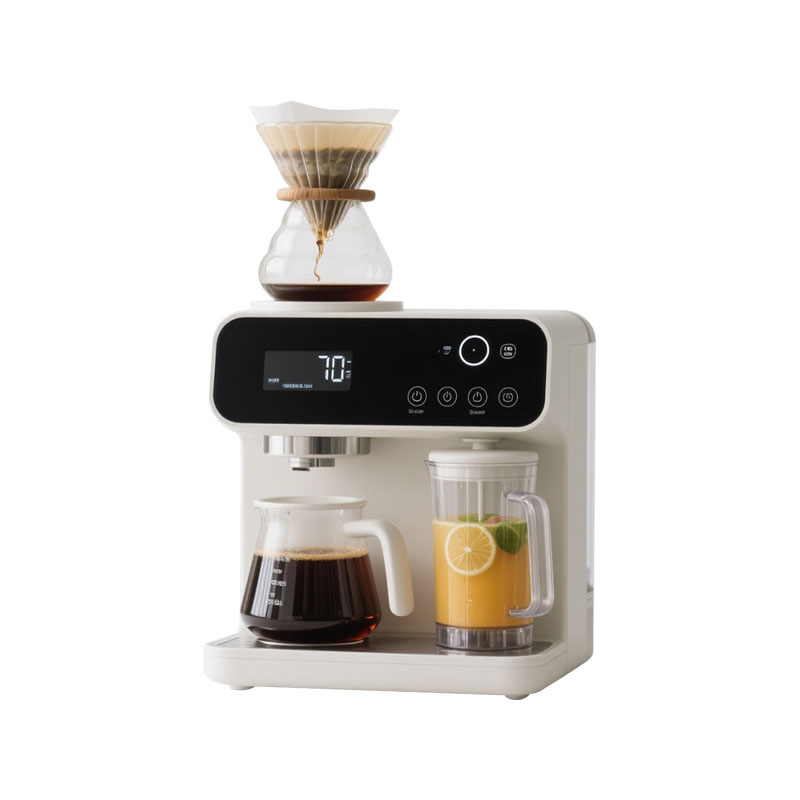 Multifunctionele druppelfilter met grote capaciteit 1. Hoog rendement en grote capaciteit: transparant waterreservoir van 1,8 liter, kan 12 kopjes koffie tegelijk zetten, commerciële stromingspomp kan snelle extractie bereiken in 5 minuten ... Bekijk Product →
Ontbijtapparatuur wordt normaal gesproken in clusters gekocht en een wafelstation staat bijna altijd naast een koffiestation. Kopers die een volledige buffetlijn bouwen, kopen vaak in dezelfde volgorde een druppelfilterkoffiemachine met grote capaciteit, wat de verzendkosten verlaagt, de lijst met reserveonderdelen vereenvoudigt en de beeldtaal van de toonbank consistent houdt.
Deze operators leven van de spitsuurproductie. Een kiosk die draagbare Luikse wafels verkoopt, heeft een machine nodig die twee uur lang continu draait, snelle doorlooptijden heeft en de karamel gemakkelijk verwijdert. Een dessertcafé waar Brusselse wafels worden geserveerd, heeft een consistente bruining nodig voor een fotografische presentatie en een machine waarvan de bovenplaat kan worden aangepast of vervangen.
Leveranciers van Belgische wafelpremixen en gietbeslag hebben een ongebruikelijke interesse in hardware: hun productprestaties worden beoordeeld op apparatuur die ze niet beheersen. Een premix geformuleerd voor een rooster van 18 mm gedraagt zich anders op een plaat van 14 mm, en een beslag dat goed giet bij 185 °C kan branden bij 205 °C. Serieuze leveranciers van premixen specificeren de machineparameters op de verpakking, en sommige leveren machines naast hun mengsels om het beoogde resultaat vast te leggen.
Zodra de specificatie duidelijk is, wordt leveranciersevaluatie de beslissende stap. Prijsverschillen tussen offertes van 20 tot 30 procent worden doorgaans verklaard door plaatmateriaal, type thermostaat, laagdikte en of de leverancier zijn eigen gereedschap beheert. In de onderstaande tabel worden de controles opgesomd die een stabiele langetermijnpartner onderscheiden van een handelaar die uitsluitend in montage handelt.
| Controleer | Waar u op moet letten | Waarom het er commercieel toe doet |
|---|---|---|
| Eigen gereedschap en spuitgieten | Eigen matrijzenbouw en verwerking van magnesium-aluminiumcomponenten | Gereedschapswijzigingen, revisies van de plaatgeometrie en de levering van reserveplaten blijven allemaal onder controle en zijn niet afhankelijk van een derde partij |
| Toeleveringsketen voor coatings | Bekend coatingmerk, aangegeven microndikte, gedocumenteerd uithardingsproces | Bepaalt de losprestatie en de realistische levensduur van het toestel |
| In-line elektrisch testen | Hi-pot, aardcontinuïteit en lekstroomcontroles op elke unit | Vermindert het risico dat een zending wordt afgewezen bij de douane van bestemming of bij de QC in de detailhandel |
| Kalibratie van de thermostaat | Opgenomen plaattemperatuur op instelpunt, met tolerantiebereik | Consistente bruining over een productiepartij en over de seizoenen heen |
| Verpakking en valtesten | Kartontesten in ISTA-stijl, hoekbescherming, vasthouden van accessoires | Oppervlakteschade en verbogen scharnieren behoren tot de meest voorkomende garantieclaims |
| Reserveonderdelenbeleid | Beschikbaarheid van platen, thermostaten, knoppen en voeten voor een bepaalde periode | Beschermt de after-sales reputatie van het merk in markten met een lange levensduur van het product |
| Gedocumenteerd productieproces | Gepubliceerde productie-, test- en kwaliteitscontroleprocedures | Geeft de koper iets concreets om te controleren in plaats van een mondelinge garantie |
Locatiebezoeken zijn hier belangrijker dan bij de meeste apparaatcategorieën, omdat de storingsmodi fysiek zijn. Vraag naar de spuitgietruimte, de coatinglijn en de end-of-line-testbank. Vraag hoe de leverancier de vlakheid van de plaat meet en vraag om de meter. Een fabrikant met een echte gereedschapswinkel zal deze vragen in specifieke cijfers beantwoorden; een handelsmaatschappij zal in algemeenheden antwoorden. Het bedrijf productie- en kwaliteitscontroleproces is een nuttig startreferentiepunt voor hoe een goed gedocumenteerde productiestroom eruit ziet, en het is de moeite waard om die stroom te vergelijken met wat u ter plaatse waarneemt.
Voor kopers die volumebestellingen plaatsen, zijn drie commerciële vragen net zo belangrijk als de technische vragen: wat is de realistische doorlooptijd voor een herhaalbestelling, hoeveel van het apparaat wordt in eigen beheer geproduceerd versus uitbesteed, en wat gebeurt er als een coatingbatch de zoutsproei- of hechtingstest niet doorstaat. Leveranciers die deze drie vragen zonder aarzeling beantwoorden, zijn doorgaans degenen die tijdens het hoogseizoen hun leveringsbeloften nakomen.
De meeste internationale kopers die deze categorie betreden, willen geen bestaand catalogusmodel met een nieuw logo. Ze willen een machine die past bij de positie van hun merk, de spannings- en stekkerstandaard op hun markt en de identiteit van hun verpakking. Dat is een OEM- of ODM-gesprek en het begint ruim vóór het artwork.
Bij een ODM-opstelling beschikt de fabrikant al over bewezen platformontwerpen en past deze aan. Wijzigingen zijn doorgaans beperkt tot de kleur en afwerking van de behuizing, het ontwerp van de handgreep en de knop, de indeling van het bedieningspaneel, de configuratie van de timer of het display, de plaatgeometrie binnen de bestaande gereedschapsfamilie, het voltage en de frequentie, het stekkertype, de snoerlengte en de verpakking. Deze route is sneller en goedkoper omdat er geen nieuwe mal wordt gesneden, en is geschikt voor merken die binnen enkele maanden van monstergoedkeuring naar een eerste verzending willen overstappen.
Een volledig OEM-programma begint met een nieuwe matrijs. Dat betekent een langere ontwikkelingsperiode, een investering in gereedschap en een veel nauwere technische relatie. Het betekent ook dat de koper de plaatdiepte, het rasterpatroon, de scharnierarchitectuur en de positie van de stoomopeningen kan bepalen, die allemaal rechtstreeks de uiteindelijke wafel bepalen. Merken die een onderscheidend product bouwen, of een machine die bedoeld is om te combineren met een eigen beslag of premix, volgen doorgaans deze route.
Een fabrikant die ook magnesium-aluminium matrijzen en halfvaste magnesium-aluminium componenten verwerkt, kan sneller overweg met plaatrevisies, omdat de tooling en de onderdelenproductie in dezelfde organisatie zitten. Voor een koper vertaalt dit zich in kortere iteratiecycli tijdens de ontwikkeling en een betrouwbaardere levering van vervangende platen na de lancering. Het is een van de weinige leveranciersattributen die zowel de ontwikkelingsfase als de tienjarige after-salesfase verbeteren.
De meeste inkoopproblemen in deze categorie zijn voorspelbaar en bijna nooit zichtbaar in de prijskolom. De volgende lijst behandelt de problemen die de meeste claims, retourzendingen en terugboekingen genereren.
Voor geen van deze risico's is exotische techniek nodig om deze te voorkomen. Ze vereisen een leverancier met een gedocumenteerd proces en een koper die meetbare acceptatiecriteria specificeert in plaats van het gewenste resultaat in bijvoeglijke naamwoorden te beschrijven.
Hoe een wafelijzer tijdens gebruik wordt schoongemaakt, bepaalt hoe lang de coating meegaat, en dat bepaalt op zijn beurt de totale eigendomskosten. De regels zijn eenvoudig, maar worden vaak genegeerd in drukke keukens.
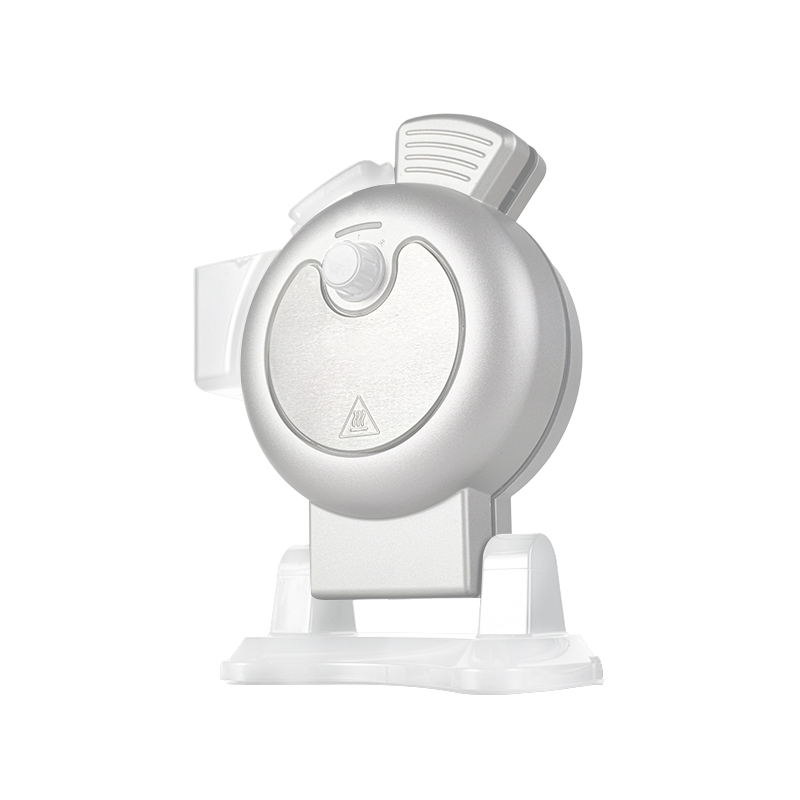 Multifunctioneel wafelijzer met verwijderbare platen 1. Modieus en innovatief uiterlijk, verticaal en horizontaal structuurontwerp, diverse functies. 2. 360 ° driedimensionale cyclische verwarming, uniforme verwarming, geen e... Bekijk Product →
De verwijderbare plaatconstructie verandert de onderhoudsrekenkunde in een commerciële omgeving. In plaats van een apparaat buiten gebruik te stellen wanneer de coating uiteindelijk verslijt, vervangt de operator een enkele plaat en houdt hij de behuizing, de besturingskaart en de verwarmingselementen in bedrijf. Voor merken die hotel- of caféketens ondersteunen, vermindert dat onderscheid zowel de garantiekosten als het aantal geretourneerde eenheden.
Voor de productie van Belgische wafels in Brusselse stijl, reken op 16 mm tot 18 mm. Producten in Luikse stijl zitten meestal tussen 13 mm en 16 mm. Alles onder de 12 mm is een standaard wafelrooster en produceert niet de karakteristieke hoge zakken of het knapperige tot zachte textuurcontrast dat kopers associëren met Belgische wafels.
Een gemotoriseerde roterende tafelmachine met goede warmteterugwinning levert doorgaans 20 tot 24 wafels per uur bij een cyclus van 2,5 tot 3 minuten. Een lichte plaatvaste machine kan in dezelfde periode slechts 12 tot 15 stuks leveren. Baseer de capaciteitsplanning altijd op de vierde opeenvolgende wafel en niet op de eerste.
Voor private label wil je een fabrikant, geen groothandel. De fabrikant controleert de plaatbewerking, het aanbrengen van de coating en de kalibratie van de thermostaat, wat precies de variabelen zijn die bepalen of uw merkproduct consistent presteert. Een groothandel kan snel catalogusvoorraad leveren, maar kan doorgaans de plaatgeometrie of coatingspecificatie niet wijzigen.
Handmatige flip-modellen zijn geschikt voor ongeveer 60 wafels per dag, vooral als het personeel de juiste training krijgt. Bovendien elimineert het rotatiemechanisme timingfouten van de operator, vermindert het aantal afgewezen batches en verkort het de leercurve voor nieuw personeel, wat van belang is in horecaomgevingen met een hoge omzet.
Vereisten variëren per markt. Europese markten verwachten doorgaans CE-markering en naleving van de toepasselijke richtlijnen voor laagspanning en elektromagnetische compatibiliteit. Noord-Amerikaanse kopers hebben doorgaans een UL- of ETL-vermelding nodig, en andere regio's hebben hun eigen regelingen. Vraag naar de testrapporten over het exacte model en de spanningsvariant die u koopt, en niet naar een generiek certificaat voor een soortgelijk product.
Dat kan, maar niet op hetzelfde kwaliteitsniveau. Luiks deeg met parelsuiker vereist een plaatoppervlak dat karamellisatie verdraagt, terwijl Brussels beslag meer diepte en snellere warmteterugwinning vereist. Als beide producten op uw menu staan, leveren twee speciale machines doorgaans een betere consistentie dan één compromiseenheid.
Een aangepast ODM-platform kan binnen enkele maanden van specificatie naar eerste verzending overgaan. Een nieuwe OEM-matrijs met aangepaste plaatgeometrie, behuizing en bedieningspaneel voegt meestal enkele maanden toe aan gereedschappen, bemonstering en validatie voordat de volumeproductie begint.
Minimaal vervangende platen, thermostaten, knoppen, voetjes en snoeren. Deze dekken de grote meerderheid van de veldfouten en zorgen ervoor dat een distributeur de meeste garantieproblemen lokaal kan oplossen in plaats van eenheden terug over de grens te verzenden.
De volgorde die het betrouwbaarst werkt is deze: bepaal eerst de wafelstijl, stel vervolgens de roosterdiepte, het plaatmateriaal en de coating in, kies vervolgens het machineformaat dat past bij het verwachte dagvolume en begin pas daarna met het verzamelen van offertes. Kopers die deze volgorde volgen, eindigen doorgaans met minder modellen, eenvoudigere lijsten met reserveonderdelen en lagere totale kosten per geserveerde wafel. Kopers die met de prijs beginnen, ontdekken het probleem met de rasterdiepte meestal nadat de eerste container al is geland.
Als uw programma zich ergens tussen een aangepast platform en een volledig nieuw ontwerp bevindt, is de handigste volgende stap het sturen van een korte brief naar de fabrikant over wafelstijl, het verwachte dagelijkse volume, de spanning en stekkerstandaard, de doelmarkten en de verpakkingsvereisten. Die enkele pagina met informatie is meestal voldoende om het veld te beperken tot twee of drie haalbare configuraties en om een realistische offerte te maken met houdbare doorlooptijden.
Toegewijd aan het produceren van keukenapparatuur die door klanten zeer wordt verwelkomd
Volg onze sociale media voor meer informatie over onze updates


+86-13805815092

Nr. 11 Beihai Road, Xinqi Street, Beilun District, Ningbo City, provincie Zhejiang, China


